欢迎进入东莞市深成智能科技有限公司
- 联系我们
- 服务专线:0769-89330016
深耕产业沃土,成就行业典范
欢迎进入东莞市深成智能科技有限公司

锂电池生产中,真正难的并不是把电芯生产出来,而是让一批电芯保持尽可能稳定的一致性。同样的材料、设备和工艺条件下生产的电池,也可能在电压、内阻、容量、自放电以及充放电表现方面存在细微差别。
单颗电芯的差异看起来不大,但进入模组和PACK之后,这些差异可能不断放大。因此,电池品质控制不能只依靠成品抽检,而要贯穿材料、制造、化成分容、检测分选和PACK配组全过程。其中,电池分选机承担的是进入后续配组前非常关键的一道筛选工作。
一、电池品质控制,首先要解决“一致性”
一组电池往往由多颗电芯串联或并联组成。
如果其中部分电芯容量偏低、内阻偏高,那么整个电池组在充放电过程中就可能出现不同步。
例如同样进行放电:
有些电芯还有较多容量;
某颗电芯却已经接近放电截止电压。
整套系统为了保护这颗电芯,就可能提前停止放电,从而影响整个电池组可利用容量。
所以电池品质不能只判断:
“这颗电池合不合格?”
还需要进一步判断:
“这颗电池适合和哪些电芯组成一组?”
这正是电池分选的价值所在。
二、电池分选机首先要具备稳定的检测能力
电池分选机的核心基础不是“分多少档”,而是能否稳定测出电芯之间的细小差异。
常见检测项目包括:
开路电压;
交流内阻;
直流内阻;
容量数据;
自放电相关数据。
其中电压和内阻是很多自动分选设备重点检测的参数。
如果检测精度本身不稳定,就可能发生:
本来属于A档的电芯被分到B档;
异常电芯进入正常档;
同一颗电池重复测试结果差异明显。
因此评价电池分选机时,除了看测量精度,还应该关注重复性和长期稳定性。
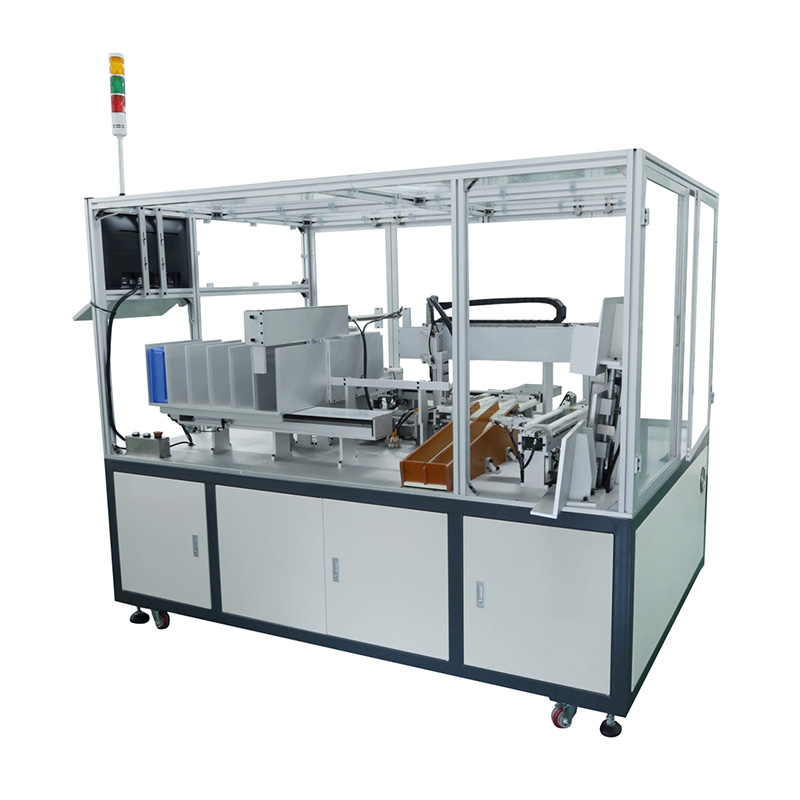
三、真正重要的是“重复测量是否一致”
规格表上的测量精度只是一个方面。
实际生产线上,更值得关注的是同一颗电芯连续测试多次,结果是否稳定。
例如一颗电池连续测量三次内阻,如果结果变化明显,就会影响分档判断。
因为生产分选通常按照一个范围执行。
假设:
A档:某参数区间;
B档:另一个参数区间。
处于临界位置的电芯,如果检测结果不断跳动,就可能一会儿进入A档,一会儿进入B档。
因此,优秀的电池分选机需要让:
检测系统、夹具接触、测试节拍和控制程序保持较好的重复一致性。
四、测试夹具往往决定测量是否可靠
很多人选择电池分选机时,只关注测试仪器,却容易忽略探针和夹具。
实际上,电池检测属于一个完整电气回路。
如果探针存在:
磨损;
氧化;
接触位置偏移;
压力不足;
表面污染,
都有可能增加接触电阻,影响检测结果。
尤其在内阻测试中,接触状态对测量稳定性更加重要。
因此成熟的电池分选设备通常需要考虑:
探针结构;
接触压力;
夹持一致性;
易损件更换;
维护周期。
测试仪器再精确,如果接触端不稳定,最终数据仍然可能失真。
五、核心能力之二:自动判断和准确分档
测量数据只是第一步。
分选机真正要完成的是:
测量 → 判断 → 分类。
企业可以根据自己的产品标准设置不同档位。
例如按照:
电压范围;
内阻范围;
容量范围
进行组合判断。
符合某一区间的电芯自动进入对应料槽,不符合要求的电芯进入NG区域。
这种自动化判断能够避免人工人员凭经验分选导致标准不一致。
更重要的是,分选标准可以根据不同产品型号调整。
同一台设备生产不同规格电池时,可以调用相应工艺参数。
六、分选档位是不是越多越好?
不一定。
有些项目可能只需要:
合格;
不合格
两类。
有些PACK项目为了获得更加接近的电芯,则可能需要分成多个性能等级。
档位多少取决于:
电池类型;
产能;
配组要求;
工艺标准。
如果生产本身只需要5个等级,即使设备能够做到20档,也不一定会产生实际价值。
因此,判断电池分选机能力不能简单比较:
“谁的档位最多。”
应该比较:
分档是否准确、稳定,以及是否适合实际工艺。
七、核心能力之三:高速分选仍要保证测试稳定
自动化生产特别关注节拍。
如果上游设备每分钟生产大量电芯,而电池分选机处理速度明显跟不上,就会形成积料。
因此分选设备需要把:
自动上料;
输送;
定位;
检测;
判断;
下料
连续连接起来。
但速度并不是唯一目标。
如果为了追求节拍而缩短测试时间,导致检测结果波动,反而失去了分选意义。
所以真正成熟的设备追求的是:
在满足检测准确性的前提下提高分选效率。
而不是单纯追求“每分钟多少颗”。
八、核心能力之四:防止混料和错档
一条生产线上可能同时存在不同批次、不同型号或者不同等级的电芯。
如果分选过程中发生混料,会直接影响后续PACK生产。
因此电池分选机还需要关注:
物料识别;
档位管理;
NG品隔离;
异常报警;
防错设计。
例如检测到参数异常后,设备应该明确把产品送到NG位置,而不是因为某个料槽满料导致错误流入其他档位。
分选设备不仅要“会分类”,还要确保分类以后不能分错地方。
九、扫码追溯让电池品质从“抽检”变成“可查”
现代电池生产越来越重视单颗电芯追溯。
通过条码或者二维码,每颗电池都可以获得独立身份。
电池进入分选机以后,可以将编号与检测结果绑定,例如记录:
电芯编码;
批次;
检测时间;
电压;
内阻;
容量等级;
最终档位。
后续如果PACK出现问题,就可以根据电芯编号向前追查。
过去品质管理可能只能知道:
“这一批有问题。”
有了完整数据以后,可以进一步定位:
“具体哪颗电芯、什么时候检测、当时测量结果是多少。”
这就是生产数字化带来的变化。
十、核心能力之五:与MES生产系统连接
对于自动化程度较高的锂电池工厂,单机保存数据已经不够。
电池分选机可以与MES等生产管理系统连接。
测试结果上传以后,可以用于:
生产统计;
批次分析;
质量追踪;
设备状态管理;
异常分析。
例如某一天生产的电芯中,高内阻产品突然明显增加。
通过分选数据趋势,就可以及时发现异常。
工程人员再向前排查:
原材料变化;
焊接异常;
注液工艺;
化成过程;
设备参数。
所以电池分选数据不仅服务于分档,也能够成为分析前端制造工艺的重要依据。
十一、好的分选机还要具备异常处理能力
生产线不会永远处于理想状态。
实际运行中可能遇到:
电池位置异常;
探针接触失败;
扫码失败;
料槽满料;
气压不足;
通信中断;
测试数据超限。
这时候设备不能简单停在那里。
合理的电池分选机应该能够:
及时报警;
显示故障位置;
隔离异常电芯;
保留检测记录;
方便人工处理。
对于生产企业来说,设备容易维护、容易排查故障,与分选速度一样重要。
十二、电池品质不能只靠分选机
需要特别说明的是,电池分选机只是品质控制体系中的一个环节。
锂电池品质还与:
原材料;
极片制造;
装配;
焊接;
注液;
化成;
分容;
老化;
环境控制
密切相关。
如果前段工艺本身波动很大,仅靠最后一道分选无法把所有问题解决。
分选机能够做到的是:
识别差异、筛除异常、划分等级。
而生产企业真正应该做的,是利用这些分选结果反过来改善前面的制造工艺。
十三、采购电池分选机重点看什么?
如果准备进行设备选型,可以重点确认几个问题:
第一,检测哪些参数?
第二,检测精度和重复性怎样?
第三,每小时实际能够处理多少电芯?
第四,可以设置多少档位?
第五,能否自动扫码?
第六,数据能否保存和导出?
第七,是否支持MES连接?
第八,换不同电池规格是否方便?
第九,探针和夹具是否容易维护?
第十,出现异常时有没有完整防错机制?
把这些问题问清楚,比单纯比较设备价格更加有意义。